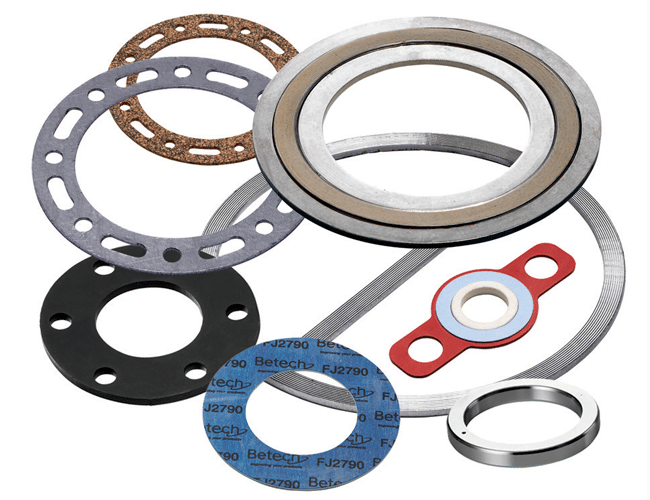
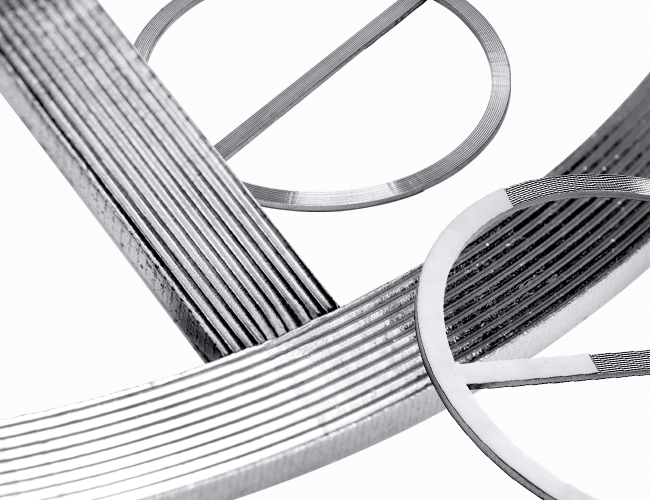
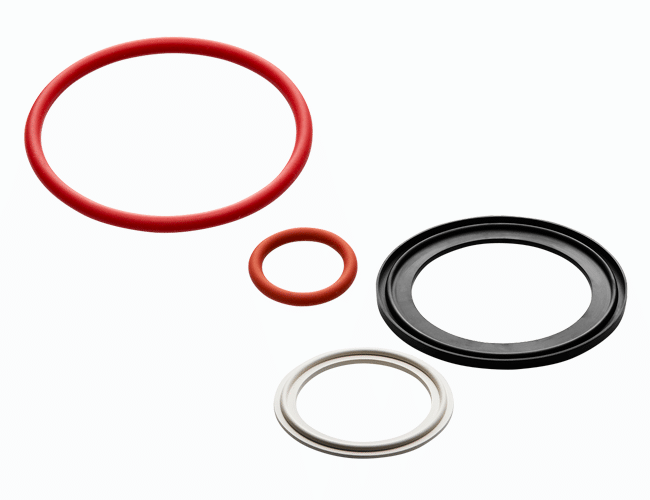
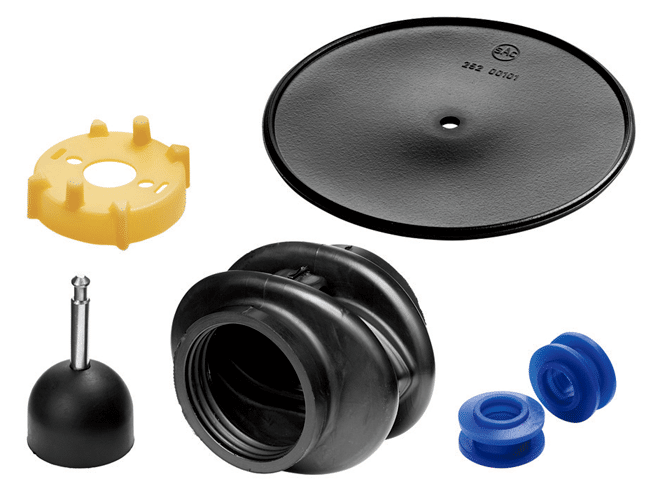
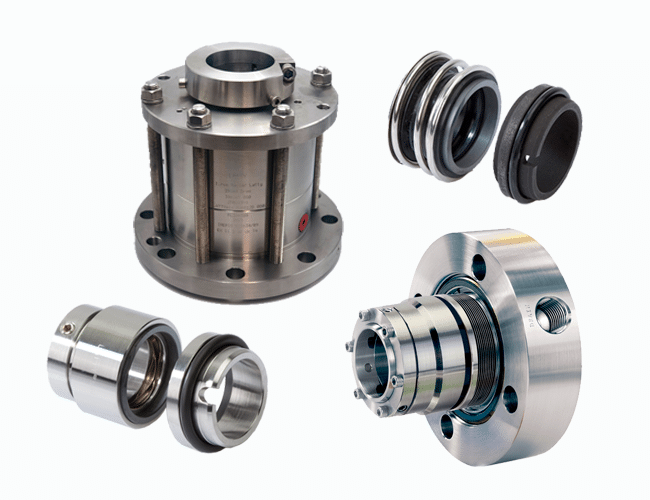
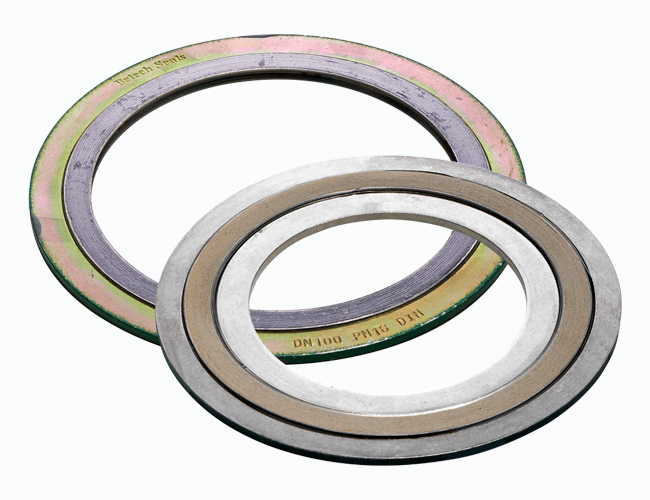Industripakninger er en fællesbetegnelse for tætninger til brug i statiske, industrielle applikationer. Industripakninger kendes under forskellige betegnelser som flangepakninger, fladpakninger, maskinpakninger, gummipakninger, stålpakninger, gummi-stål-pakninger m.m.
En pakning er et materiale eller en kombination af materialer, der er specielt designet til montering mellem to flanger for at skabe en tæthed, der skal:
Betech tilbyder industripakninger i henhold til internationale normer og standarder, som ofte finder anvendelse i reparations- og vedligeholdsopgaver men også i nye konstruktioner og anlæg.
Foruden de standardiserede løsninger udvikler Betech pakninger og tætninger efter unikke, kundespecifikationer og materialekombinationer.
Specifikation og design sker ofte i tæt samarbejde med maskinbyggerne og OEM-industrierne med det formål at optimere hele applikationen og dermed produktets kvalitet, levetid og konkurrenceevne.
Betech er ikke alene forhandler eller producent af pakninger men derimod din samarbejdspartner som giver værdi til hele værdikæden lige fra udviklingsfasen, i forsynings- og produktionslinjen og gennem serviceperioden.
udviklingsfasen
I udviklingsfasen bistår vores team af erfarne konsulenter og produkteksperter med optimering af materialevalg, produktdesign og fremstillingsmetode. Enkelte prototyper fremstilles hurtigt til brug for udvikling og test.
Forsyning og produktion
I forsynings- og produktionslinjen giver vores brede produktportefølje og alsidige produktionsfaciliter mulighed for at samle alle indkøb ét sted.
Serviceperioden
Pakninger med selvklæbende belægning
Brug ikke malertape (masking tape), gaffatape (gaffertape) eller andre anordninger for at fastgøre pakningen under monteringen. Betech kan tilbyde at lægge forskellige, selvklæbende materialer på pakningens bagside, der sikrer ensartet overflade og tilstrækkelig fiksering på den aktuelle pakflade.
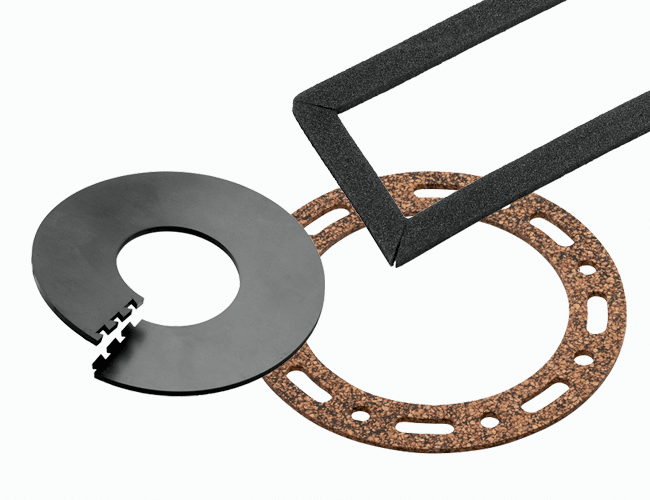
Store pakninger skæres i segmenter
Pakninger, hvis mål overstiger målene på det materiale, der anvendes til den pågældende applikation, fremstilles i segmenter, der enten sammenlimes, vulkaniseres eller fremstilles ved svalehalesamling. Til grafitmaterialer kan svale- halesamlingerne forstærkes ved hjælp af grafittape. Hvis materialet er FJ2815, anvendes en pasta, der giver forøget tæthed i samlingen.
I det følgende introduceres du til de vigtigste, tekniske forhold ved industripakninger. Vi har også nogle praktiske tips til blandt andet håndtering og montering af flange- og fladpakninger.
De vigtigste krav til pakningen eller pakningsmaterialet omhandler:
Nedenfor kan du læse om, hvordan disse faktorer har indflydelse på valget af pakningsmateriale.
Enhver pakning skal kunne yde en eller anden form for tæthed, men de driftsforhold, som pakningen skal virke under, kan variere meget og er i sagens natur afgørende for valg af pakningstype og materiale.
Det væsentligste er, at pakningen skal kunne tåle et givet tryk og en vis temperatur foruden påvirkningen fra et eller flere medier som fx overhedet damp, forbrændingsgas fra motorer, luft, olie, kemikalier osv.
Du skal altså sikre dig at pakningen kan tåle de mekaniske påvirkninger, den skal udsættes for – og det vil især sige det tryk, der skal tætnes for.
Desuden skal pakningen kunne tåle de kemiske påvirkninger, den udsættes for, så den ikke tæres eller opløses. Og den skal kunne tåle temperaturen, høj som lav, under drift og spidsbelastning.
Da forskellige pakningsmaterialer modstår forskellige maksimale fladetryk, skal du være opmærksom på forholdet mellem den belastede del af pakningen og materialets tykkelse.
Du kan kun forvente, at pakningen holder længe, hvis du har benyttet et materiale, der er velegnet til det aktuelle formål.
Det er vigtigt, at et pakningsmateriale ikke ændrer egenskaber under brug. Hvis du vælger et uegnet pakningsmateriale, kan pakningen miste sin elasticitet med tiden, du risikerer måske at pakningen bliver sprød eller den opløses.
Teknologien er i dag kommet så langt, at du i praksis kan regne med, at en rigtigt valgt pakning holder lige så længe som de maskindele, den danner tætning imellem.
Skal pakningen anvendes i forskruninger, så kan der opstå et vrid i pakningen, som der også må tages hensyn til ved valg af materiale.
Ved design og dimensionering af en samling skal man tage hensyn til kraftlinjerne i konstruktionen for at sikre en så optimal samling som muligt.
Før du vælger pakningsmateriale, skal du altså vide, hvilke mekaniske, kemiske og temperaturmæssige påvirkninger, materialet skal kunne modstå.
Det er ofte vigtigt, at den forbindelse, der er pakket, skal kunne adskilles igen – dvs. at pakningen kan fjernes, uden at de pakkede flader tager skade. De fleste pakningsmaterialer har som standard en anti stick-overfladehandling med silikone, som i visse tilfælde kan erstattes af en grafit- eller PTFE-behandling – på en eller begge sider.
Når du vælger pakningsmateriale, skal du sommetider tage hensyn til, om pakningen også skal virke som varmeleder, eller om den skal virke varmeisolerende, idet pakningsmaterialer har meget forskellige termiske og elektriske egenskaber. Konsekvensen af forkert materialevalg eller en forkert pakningstype kan være katastrofal – både med hensyn til funktion, sikkerhed og miljø.
Pakningsmaterialets elastiske egenskaber spiller også en rolle for dets anvendelse. Hvis materialet skal kunne opretholde tætheden ved samlingen under den forventede levetid, skal det kunne kompensere for eventuelle små flange- skævheder og overfladernes ruhed. Kompensering for den slags uensartetheder opnås ved hjælp af fladetrykket, der lægges på materialet, samt dets elastiske egenskaber.
Pakninger kan inddeles i tre hovedgrupper: ikke-metalliske pakninger, semi-metalliske pakninger og metalpakninger.
Gummi - Kork - Fibre - Laminater - Plast
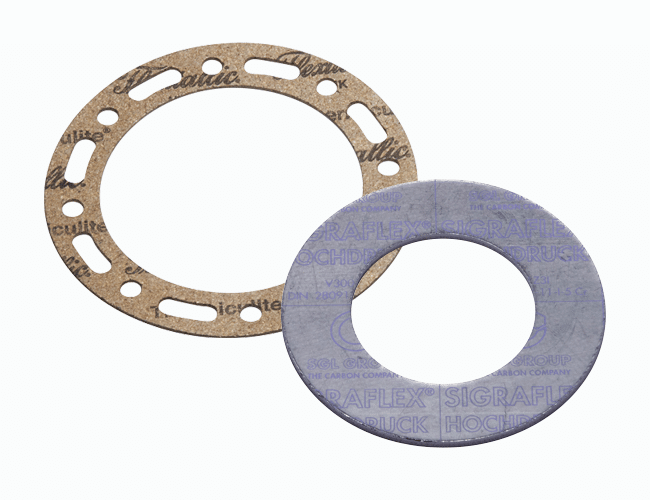
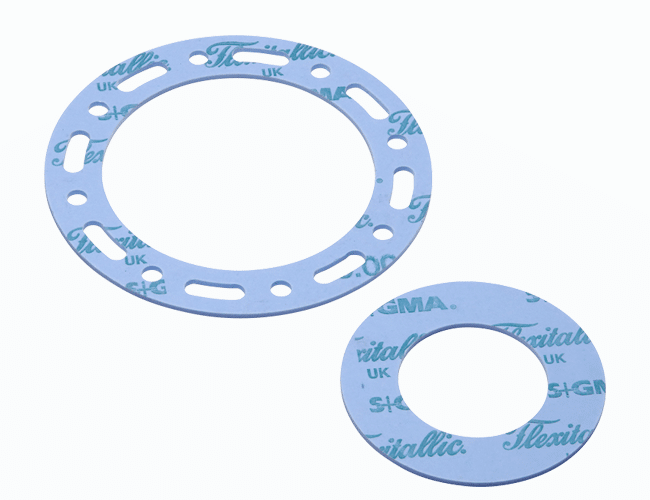
Ikke-metalliske pakningsmaterialer kan være fremstillet af forskellige typer gummimaterialer, gummi- kork, forskellige fibersystemer, pakningslaminater eller PTFE-materialer i pladeformat.
Pladematerialer anvendes normalt i applikationer med lavt til medium tryk, til generelle medier, ekstreme kemikalier samt til høje temperaturer.
Semi-metalliske pakninger består af et metalmateriale, der er sat sammen med enten grafit, PTFE eller vermiculite. Semi-metalliske pakninger kan være spiralvundne pakninger (SWG), kamprofilerede pakninger eller MRG-pakninger (Metal Re-inforced Gaskets).
I semi-metalpakninger er det metaldelen, der giver styrken, mens facingmaterialet skaber tætningen. Disse pakninger anvendes i applikationer med lavt til højt tryk. Hvor høje temperaturer de kan tåle, afhænger af stålkvaliteten samt facingmaterialet.
SWG
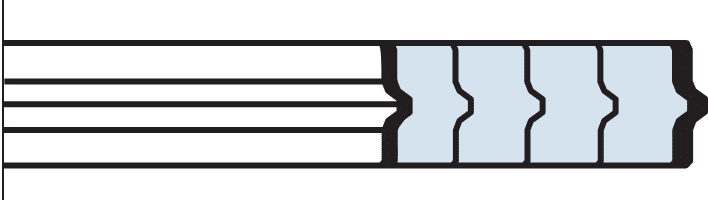
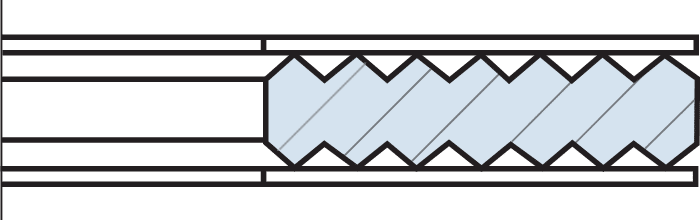
Kamprofil
De kamprofilerede pakninger består af en fræset metalsjæl, der bliver pålagt med grafit, PTFE eller vermiculite som tætningselement.
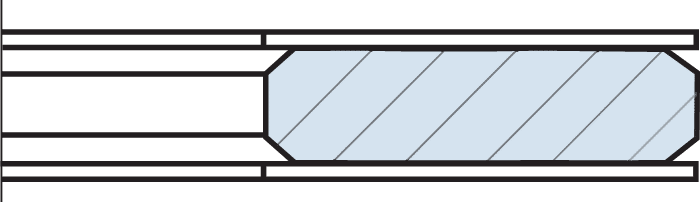
MRG
MRG-pakningerne består af en stålsjæl belagt med grafit eller PTFE som tætningselement.
Metalpakninger kan fremstilles i et utal af former og størrelser samt forskellige metallegeringer og anvendes primært i applikationer med højt tryk og høje temperaturer. Metalpakninger kræver et højt fladetryk for at kunne deformere pakningen i flange- samlingen.
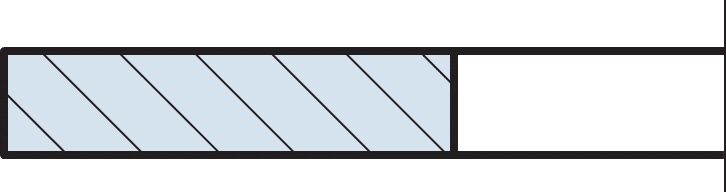
Flad metalpakning
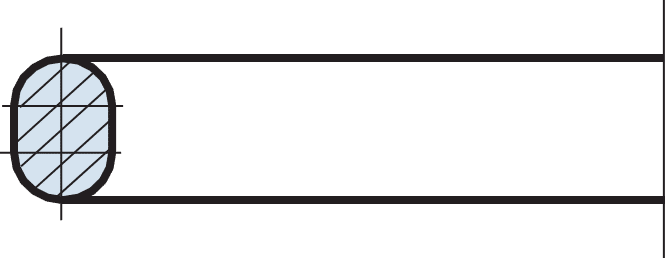
Metalpakning, oval
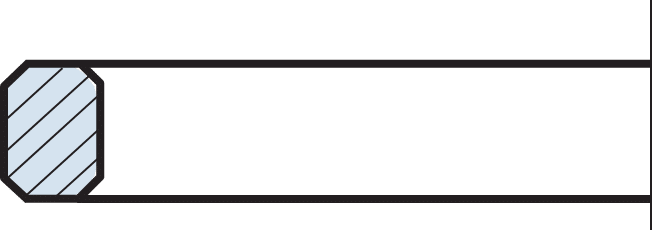
Metalpakning, octogal
Metalpakning, trapez
Med god forberedelse samt korrekt opbevaring og montering sikrer du det at pakningen og hele tætningssystemet lever op til de krav og egenskaber, der er nødvendige for en sikker drift og lang levetid for applikationen.
Korrekt montering af en pakning er en forudsætning for at opnå en driftssikker flangeforbindelse. Men også bolte og de overfladerne, der skal pakkes, skal være i overensstemmelse med det fladetryk, der kræves til det udvalgte pakningsmateriale eller den udvalgte pakning.
Rengør pakningsfladerne omhyggeligt uden at ridse dem, og sørg for at pakfladen er tør. Kontroller bolte, møtrikker og underlagsskiver for fejl og rust. Rengør eller udskift om nødvendigt.
Bolte, møtrikker og underlagsskiver bør smøres på alle trykoverførende flader.
Kontroller, at pakningen har den korrekte form og er lavet af det rigtige materiale, samt at materialet er frit for fejl og ridser. Anvend altid tørre pakninger.
Anbring pakningen forsigtigt mellem flangerne. Anvend aldrig paksalve, slipmidler, fedt mv. på pakningen eller flangerne. Er der brug for at fastholde pakningen til flangen, så overvej en pakning pålagt klæb på bagsiden.
Bring flangerne sammen og stram boltene med hånden. Ved store flanger kan en nøgle anvendes. Anvend altid korrekt værktøj, dvs. kalibreret momentnøgle eller andet kontrolleret spændeværktøj.
For at opnå en jævn fordeling af fladetrykket skal boltene krydsspændes til det anbefalede fladetryk i 5 trin:
Af sikkerhedsgrunde bør man aldrig genanvende brugte pakninger.
26 siders guide i pakningsteknik, tætningssystemets kritiske faktorer, pakningstyper, materialevalg samt håndtering af pakninger. (dansk eller engelsk)
Få et hurtigt overblik over temperaturmæssigt anvendelsesområde, fysiske egenskaber og bestandighed for de mest almindelige typer gummi og silikone. Hent tabellen og hav den ved hånden, næste gang du skal træffe beslutning om en gummikvalitet. (dansk/engelsk)
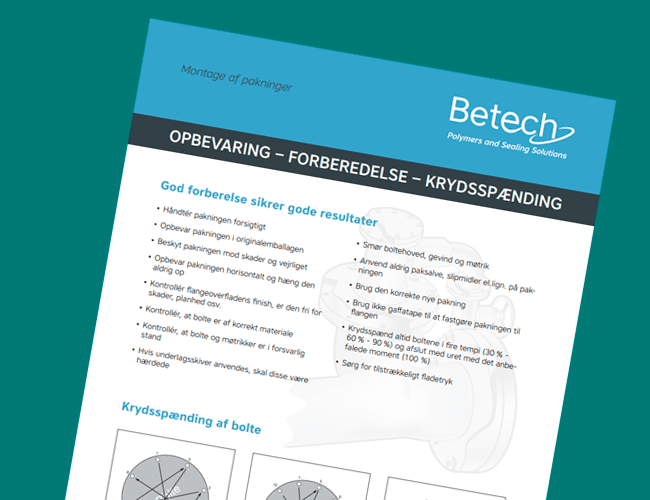
Handy vejledning om god forberedelse, håndtering, montage og spænding af industripakninger. (dansk)
Oversigt i A3-format: Gængse typer flangepakninger og tætninger til brug i offshore-applikationer, kemisk industri og energiforsyning. (engelsk)
* Når du henter brochurer, kataloger og lignende accepterer du, at Betech kan kontakte dig.
Statiske vs. dynamiske tætninger
En tætning er dybest set en anordning, der skal lukke (tætne) en åbning eller gøre en samling tæt over for en væske eller luftart. Der skelnes mellem to overordnede principper: statiske og dynamiske tætninger.
Statiske tætninger
Med statiske tætninger sker tætningen mellem to flader, der ikke bevæger sig i forhold til hinanden (en statisk applikation). I statiske applikationer er det fladetrykket, der skaber tætheden.
Dynamiske tætninger
Med dynamiske tætninger sker tætningen mellem to flader, der har en relativ bevægelse (dynamisk applikation), f.eks. en roterende bevægelse af en aksel i forhold til huset eller en stempelbevægelse af en stang eller et stempel i en cylinder. En del tætningstyper, der som udgangspunkt er skabt til dynamiske applikationer, bliver dog også brugt i statiske applikationer.
I dynamiske applikationer er medietrykket med til at skabe tætheden. Hvis man vil vide mere om anvendelse og indbygning, henvises til vores produktkatalog over O-ringe.
Internationale normer og standarder
Betech leverer industripakninger – flangepakninger og udskårne fladpakninger – i henhold til følgende normer og standarder:
ASME B16.20 og ASME B16.21 – tryk, dimensionering, tolerancer m.m. for rør, flanger, ventiler og pakninger
BS3381 – specifikationer for spiralvundne pakninger
API 6A – specifikation af udstyr til olie/gas-applikationer
API 6FB – test af tryktæthed under brand
API 607 – brandtest for ventiler
EN 12560-6 – flangesamlinger med kamprofil-pakninger
EN 1514-1 – flangesamlinger med ikke-metalliske pakninger.
EN 1514-2 – dimensionering m.m. af spiralvundne pakninger
EN 1514-6 – dimensionering m.m. af belagte kamprofil-pakninger
Pakningstykkelse
Pakningen bør altid vælges så tynd som muligt for at opnå maksimal styrke og minimal lækage gennem pakningsmaterialet.
Tykkelse af pakningsmaterialet er forbundet med følgende parametre:
fLADETRYK
Hvis et pakningsmateriale bliver udsat for et for højt fladetryk, vil materialet krybe meget. Dermed forandres materialets elasticitet, så det ikke er i stand til at kompensere for ændringer i fladetrykket.
Maksimalt tilladt fladetryk
For et specifikt pakningsmateriale vil der altid være et specifikt maksimalt tilladt fladetryk i forbindelse med temperatur og materialetykkelse. Et tyndt pakningsmateriale vil altid kunne modstå et højere fladetryk end et tykt materiale. Jo tyndere materiale, jo større krav til flangesamlingens parallelitet og ruhed.
Udskydning (Blow Out)
Hvis pakningsmaterialet er blødt, skal der desuden være tilstrækkelig friktion under tryk mellem pakningsmaterialet og flangen for at forhindre udskydning af pakninger fra samlingen, det der også kaldes et blow out.
(Hydrostatic End Force)
Hvis en samling bliver udsat for indre tryk, vil trykket forsøge at adskille samlingens dele, hvorved fladetrykket vil falde på materialet. Der skal derfor tages hensyn til dette indre tryk, også kaldet hydrostatic end force, når man udregner minimum fladetryk under drift samt testtryk, der i de fleste tilfælde vil være langt højere end driftsfladetrykket.
At spænde og smøre – moment og friktion
For at sikre et korrekt fladetryk bør bolte spændes med momentnøgle. Desuden bør bolte, møtrikker og skiver smøres for at minimere friktionen og øge boltenes forspændingskraft. Der regnes med en friktion på 0,14 for smurte samlinger og 0,3 for ikke smurte samlinger.
Materialerne nævnt nedenfor anvendes normalt i de angivne områder, men ved indbygning skal der også tages hensyn til medietryk, pakningstykkelse samt temperatur.
Materialetype
Min.
Maks.
Vi er klar til at hjælpe dig
Produkterne og informationerne her på siderne er eksempler fra vores næsten grænseløse univers af mulige produktløsninger.
Fandt du ikke det du søgte, så sidder vi klar til at hjælpe dig til den helt rette løsning.

Vi bruger teknologier som cookies til at måle trafik og optimere hjemmesiden. Ved at klikke ‘Accepter’ giver du samtykke til disse teknologier. Manglende samtykke kan have en negativ indvirkning på visse funktioner.